


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Guide de l'industrie du traitement thermique : équipement, tolérances de température et conformité
Guide de l'industrie du traitement thermique : équipement, tolérances de température et conformité
Date:Sep 28, 2026
Un four discontinu réglé à 650 °C qui fonctionne à 628 °C au niveau de la porte et à 671 °C au niveau de la paroi arrière ne résout pas un petit problème d'étalonnage. Au cours d'un trempage de 45 minutes, cet étalement décide si un lot d'acier à outils répond à ses spécifications de dureté ou revient en reprise. Cet écart est la réalité quotidienne de l'industrie du traitement thermique et explique pourquoi le point de consigne sur le contrôleur est généralement le chiffre le moins informatif de la pièce.
Le traitement thermique couvre toute opération dans laquelle une chaleur contrôlée, et généralement une atmosphère contrôlée ou un vide, modifie un matériau. Il couvre le traitement thermique et le frittage des métaux, la pasteurisation, la stérilisation et le blanchiment des aliments, le séchage et le durcissement dans la production de batteries et de revêtements, ainsi que les étapes de cuisson, de dégazage et de recuit derrière la fabrication de semi-conducteurs et de couches minces. Le matériel est différent dans chaque segment, mais la physique et les risques d'achat sont remarquablement similaires.
La conclusion pratique : le traitement thermique est une affaire de tolérance, pas une affaire de température. Quatre variables déterminent si un processus se répète : l'uniformité réalisable, le contrôle de l'atmosphère, la correspondance entre la géométrie de la charge et le transfert de chaleur et la preuve documentée que les trois ont tenu pendant l'exécution. Les acheteurs qui sélectionnent un équipement autour de ces quatre points, plutôt que autour d’une seule température maximale, évitent la plupart des surprises coûteuses.
Les quatre variables qui déterminent un processus thermique
Avant de comparer les numéros de catalogue, il est utile de distinguer ce qui change réellement l’issue d’un cycle. Chacun des quatre éléments ci-dessous peut invalider un achat par ailleurs bien spécifié.
Bande d'uniformité
L'uniformité est indiquée comme une bande sur un volume de travail défini, par exemple /- 3 °C, /- 5 °C ou /- 10 °C. Une chambre évaluée à 300 °C sans bande indiquée ne dit presque rien à l’acheteur. Le bracelet dépend également de la charge : une chambre vide est toujours plus belle qu'une chambre chargée.
Ambiance
L'air est l'atmosphère la moins chère et la plus chimiquement agressive. L'azote supprime l'oxydation, l'hydrogène et les gaz de formation réduisent les oxydes de surface, et le vide élimine à la fois l'oxygène et les substances volatiles qui s'échappent de la charge. Ce sont les spécifications du matériau, et non la commodité de l'atelier, qui devraient en décider.
Géométrie de transfert de chaleur
La convection a besoin d'espace pour que le gaz se déplace, le rayonnement dépend de la ligne de vue des éléments et la conduction dépend de la pression de contact. Empiler les pièces plus étroitement pour augmenter le débit modifie souvent le processus efficace plus que l'augmentation du point de consigne.
Preuve et traçabilité
Les auditeurs et les clients demandent des enquêtes sur l'uniformité de la température, des enregistrements d'étalonnage des thermocouples et des journaux de données continus. Un processus que personne ne peut documenter est, à des fins commerciales pratiques, un processus que personne ne peut vendre.
Adaptation de l'équipement au processus
Les constructeurs d'équipements tels que Shanghai Dengsheng Instrument Manufacturing, dont ligne d'équipement thermique depuis les étuves de séchage et les chambres à vide jusqu'aux fours, incubateurs et chambres d'essai, ont tendance à organiser leurs catalogues de la même manière : par famille, et non par température uniquement. La comparaison ci-dessous résume où chaque famille mérite sa place.
Note du tableau : ces plages sont des points de départ et non des garanties. Les limites de travail réelles varient en fonction de la masse de charge, de la qualité de l'isolation, du réglage du contrôleur et de la classe d'uniformité que l'acheteur demande au fournisseur de certifier.
Le vide est l’exemple le plus clair de la raison pour laquelle la physique compte plus que l’étiquette. L'abaissement de la pression de la chambre abaisse le point d'ébullition de l'eau et des solvants, de sorte qu'un séchoir sous vide peut éliminer l'humidité à 60 °C alors qu'un four atmosphérique aurait besoin de 140 °C pour la déplacer. Le même environnement élimine également l'oxygène, ce qui arrête l'oxydation des poudres réactives et empêche la décoloration de la surface des pièces en cuivre et en argent.
 Four de séchage sous vide flexible et pratique d'apparence exquise Ce produit présente une conception verticale sur pied, intégrant efficacement la pompe à vide et la chambre de travail dans une structure unique et compacte. Cela élimine... Voir le produit →
Le compromis est la structure du cycle. Le séchage sous vide supprime le transfert de chaleur par convection, le chauffage repose donc sur des étagères, le rayonnement et le contact, et la pompe devient un élément d'entretien avec des intervalles de remplacement d'huile ou de joint. Un ingénieur de procédés qui planifie cela bénéficie d’un cycle rapide, propre et à basse température. Celui qui n’hérite pas des temps d’arrêt imprévisibles des pompes.
Les travaux de fiabilité suivent là encore une logique différente. Les chambres d'essai sont spécifiées par le profil de contrainte qu'elles doivent reproduire, et non par une seule température, et c'est pourquoi une usine utilise souvent plusieurs types de chambres côte à côte. Une orientation utile sur la manière dont ces variantes répartissent le travail est fournie dans cet aperçu de types de chambres d'essais environnementaux .
Mesures cachées : où se situent réellement le temps de cycle et le coût
Les feuilles de devis montrent rarement la répartition du temps au sein d'un cycle, mais cette répartition explique l'essentiel des coûts d'exploitation. Dans un cycle de convection typique pour une charge de masse moyenne, la répartition ressemble à peu près à ceci.
Montée en puissance
30%
30%
Tremper
32%
32%
Refroidissement
18%
18%
Charger et décharger
12%
12%
Enregistrements et assurance qualité
8%
8%
Deux conclusions s’ensuivent. Premièrement, c’est au moment de la montée en puissance que la demande d’énergie culmine et que de meilleurs joints de porte, une isolation plus épaisse et des ventilateurs de recirculation correctement dimensionnés s’amortissent. Deuxièmement, c'est dans le refroidissement que les distorsions et les contraintes résiduelles sont généralement introduites. C'est pourquoi le refroidissement contrôlé est un paramètre de processus plutôt qu'une période d'attente.
Une troisième mesure reste invisible jusqu'au premier audit : le temps nécessaire pour prouver que la chambre est toujours ce qu'il était lors de son installation. Les usines qui enregistrent les enquêtes d'homogénéité et les dates d'étalonnage dans le même système que les cycles de production passent des heures à préparer un audit au lieu de plusieurs jours.
Comment la demande de traitement thermique est répartie
L’industrie est souvent discutée comme s’il s’agissait d’un seul marché. En pratique, la demande se concentre en quatre groupes présentant des spécifications, des attentes en matière de service et des contraintes de conformité très différentes.
- Traitement thermique et frittage des métaux : environ 34 pour cent
- Processus alimentaires, pharmaceutiques et de stérilisation : environ 27 pour cent
- Traitement des semi-conducteurs, de l'électronique et des nouveaux matériaux : environ 21 %
- Validation de fiabilité aérospatiale, automobile et générale : environ 18 %
La part des semi-conducteurs et des nouveaux matériaux est la plus rapide à modifier les spécifications. Le séchage des électrodes de batterie, par exemple, a évolué vers des niveaux d'oxygène plus faibles et des plages de température plus étroites, car l'humidité résiduelle et l'oxydation de la surface dégradent toutes deux les performances des cellules. Cela pousse les acheteurs vers un équipement de séchage propre purgé à l’azote ou de classe 100 plutôt qu’un four d’atelier standard.
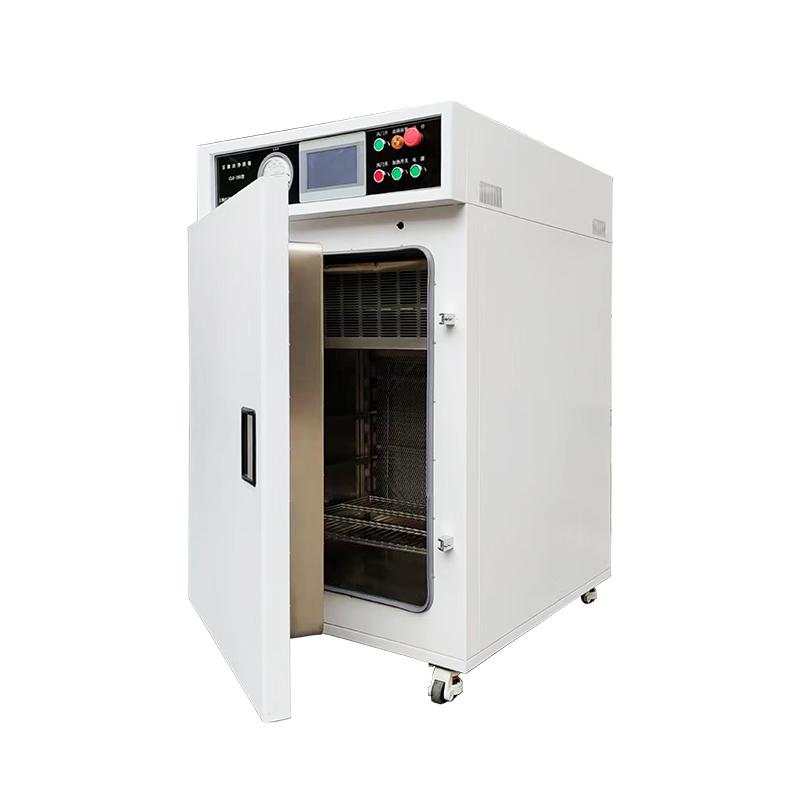 Four de séchage propre résistant aux hautes températures de la classe 100 250℃ L'étuve de séchage pour salle blanche de classe 100, également connue sous le nom de four de cuisson pour salle blanche de classe 100 ou d'armoire de séchage pour salle blanche de classe 100, est un équipement spécial qui intègre des... Voir le produit →
Les procédés thermiques alimentaires et pharmaceutiques se situent à l’autre extrême de la documentation. Les régimes de pasteurisation, les valeurs de létalité de la stérilisation et les contrôles d'intégrité des conteneurs sont tous enregistrés selon une procédure définie, de sorte que l'équipement est jugé sur sa reproductibilité et sa qualité d'enregistrement autant que sur sa vitesse de chauffage.
Une séquence de sélection qui évite des erreurs coûteuses
La plupart des problèmes d'approvisionnement dans cette industrie découlent d'une erreur de séquence : la chambre est choisie avant que la fenêtre de processus ne soit définie. Travailler dans l’ordre ci-dessous maintient la décision fondée.
1
Notez la fenêtre de processus
Indiquez la température cible, la bande autorisée, la durée de trempage, le taux de rampe maximal toléré par le matériau et l'atmosphère. Si la bande ne peut pas être précisée, le processus n'est pas encore suffisamment bien défini pour permettre l'achat d'équipement.
2
Mesurez la charge, pas la chambre
La masse de charge, le matériau du rack et le modèle d'empilage déterminent la quantité de chaleur que le système doit déplacer. Une chambre qui maintient parfaitement la température lorsqu’elle est vide peut perdre plusieurs degrés avec 200 kg d’acier à l’intérieur.
3
Adaptez l’atmosphère au risque
Les vapeurs de solvants, les poudres fines et les gaz réactifs modifient complètement les exigences en matière d'enceinte. Là où des concentrations inflammables peuvent se former, un équipement de chauffage standard n’est pas la bonne réponse, quelle que soit sa température nominale.
4
Confirmer la portée de la documentation
Demandez quelle classe d'uniformité sera certifiée, quelle méthode d'enquête sera utilisée et quels certificats d'étalonnage accompagneront l'unité. Ces réponses séparent souvent deux devis qui semblent identiques en termes de prix.
5
Modélisez honnêtement le retour sur investissement
Arithmétique illustrative : une chambre exécutant deux cycles de 20 casiers par jour avec 200 USD de travail en cours par casier gère 8 000 USD par jour. Réduire les déchets d'un pour cent permet de libérer environ 80 dollars par jour, soit environ 20 000 dollars sur une année de 250 jours, ce qui dépasse souvent le prix plus élevé d'une unité plus étanche et mieux documentée.
Pour les charges contenant des solvants en zone classée, l'enveloppe, le ventilateur, le contrôleur et le câblage doivent tous répondre à la même norme de protection. Diviser un composant évalué en une chambre par ailleurs standard est un raccourci courant et coûteux.
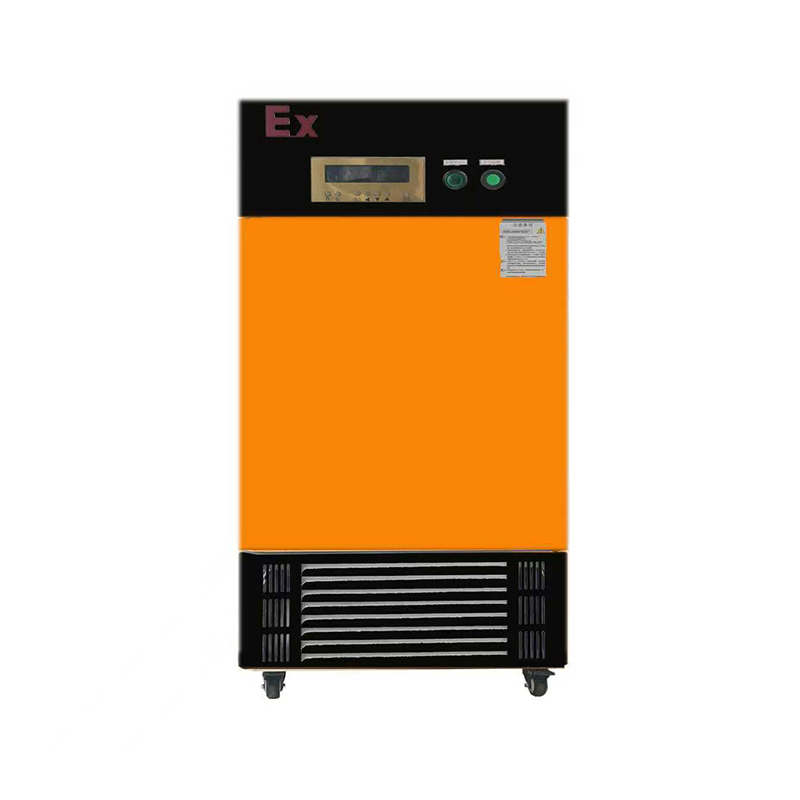 Chambre d'essai antidéflagrante à haute et basse température et humidité La chambre d'essai antidéflagrante à haute et basse température est un équipement essentiel pour la sécurité industrielle moderne et les tests de précision. Son actif multicouche... Voir le produit →
Maintenance et conformité : la partie peu glamour
Un processus thermique se dégrade tranquillement. Rien n’échoue d’emblée ; la bande s'élargit simplement d'un degré ou deux par an jusqu'à ce qu'un lot soit hors spécifications. La maintenance programmée permet de maintenir le processus dans la fenêtre définie lors de la mise en service.
- Répétez l'enquête sur l'uniformité de la température à intervalles déterminés par la norme applicable ou les exigences du client, et après toute modification de l'isolation, des ventilateurs ou de la quincaillerie de porte.
- Réétalonner les thermocouples de contrôle et d'enquête selon un calendrier documenté ; les capteurs à la dérive sont la cause la plus courante d’un élargissement de la bande.
- Remplacez les joints et les joints de porte en cas de condition et non en cas de panne. La compression des joints est peu coûteuse à vérifier et coûteuse à ignorer.
- Entretenez les pompes à vide, les filtres et les soufflantes à intervalles horaires et enregistrez les vidanges d'huile dans le cadre de l'historique du processus.
- Conservez en continu des enregistrements de température, des certificats d'étalonnage et des journaux de maintenance dans une seule archive que les auditeurs peuvent suivre sans assistance.
Pour les sites de fabrication, le système qualité est la colonne vertébrale de tout cela. Une installation fonctionnant sous ISO 9001 et disposant de son propre laboratoire d'essais est normalement en mesure d'effectuer des études d'uniformité et des tests d'acceptation avant expédition, ce qui réduit le risque qu'une chambre arrive avec une bande non vérifiée. Il vaut la peine de demander directement à un fournisseur quels tests sont effectués en interne, quels instruments sont utilisés et si ces enregistrements accompagnent l'unité.
Les installations protégées contre les explosions ajoutent une deuxième couche : l'intégrité du boîtier, les systèmes de purge, la logique de verrouillage et les presse-étoupes nécessitent tous une inspection périodique, et toute modification sur le terrain peut invalider la certification d'origine. Traiter cette certification comme une propriété permanente de l’équipement plutôt que comme une condition à maintenir est un moyen fiable d’échouer un audit.
L'industrie du traitement thermique récompense la précision d'une manière spécifique. Deux usines peuvent acheter des chambres techniquement similaires et obtenir des rendements complètement différents, car l'une a défini sa fenêtre de processus avant l'achat et l'autre s'attendait à ce que l'équipement la définisse. L’ordre des opérations compte plus que la brochure.
Commencez par la tolérance que vous pouvez réellement respecter, choisissez l'atmosphère et la méthode de transfert de chaleur exigées par le matériau, documentez tout ce que le processus produit et maintenez le système comme un actif de processus plutôt que comme un utilitaire. Cette approche permet à un four, un four ou une chambre d'essai de faire ce pour quoi il a été acheté cinq ans après son installation, ce qui est le seul chiffre de performance qui compte en fin de compte.
Envoyer un message
Produits recommandés
Les produits fournis par des entreprises célèbres jouissent d’une grande confiance auprès des utilisateurs.


- CONTACTER
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUIT
-
- Série d'étuves de séchage
- Série de boîtes sous vide
- Série antidéflagrante
- Série de fours à haute température
- Série d'incubateurs
- Série de chambres d'essai
- Autres séries
- Four de séchage à air pulsé
- Four à résistance
- Four à tube sous vide
- Incubateur de moisissures
- Four à atmosphère sous vide
- Incubateur biochimique
- Incubateur de dioxyde de carbone
- Four de séchage sous vide antidéflagrant
- Chambre d'essai à haute et basse température
- LIEN RAPIDE
- Accueil
- Produits
- À propos de nous
- Fabrication
- Projet
- Actualités
- Contacter
- MOBILE
Droits d'auteur ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Tous droits réservés. Fabricants d'équipements de laboratoire

 Retour en haut
