


Nouvelles de l'industrie
Accueil / Actualités / Nouvelles de l'industrie / Traitement thermique au bain de sel : processus, types de sel, coût et limites de sécurité
Traitement thermique au bain de sel : processus, types de sel, coût et limites de sécurité
Date:Sep 21, 2026
À 1 050 °C, un rack d'inserts d'outillage A2 plongé dans du sel fondu atteint la température d'austénitisation en 60 à 90 secondes environ. Le même support dans un four sous vide à paroi froide nécessite 35 à 45 minutes. Cet écart n’est pas un détail de planification. Il définit la taille des grains d'austénite, la distorsion déjà verrouillée dans la pièce avant le début de la trempe et le travail de redressage qui apparaît dans le rapport de mise au rebut du mois suivant.
Le traitement thermique par bain de sel est le moyen commercial le plus rapide pour amener l’acier à température et le maintenir uniformément. Il gagne sa place lorsque les sections sont fines ou la géométrie complexe, lorsque la distorsion doit rester à quelques millièmes de pouce, ou lorsque le procédé nécessite une tenue isotherme comme la trempe marbrée, la trempe aus ou un sel de nitruration et de carburation. C'est un mauvais achat lorsque les pièces sont épaisses, que le tonnage annuel est faible ou que personne sur le terrain ne veut posséder des produits chimiques de sel, d'extraction de fumées et d'élimination des déchets. Trois chiffres en décident : l'épaisseur minimale de la section, le tonnage annuel et le taux actuel de rebut ou de redressage.
Ce qui suit est le transfert de chaleur derrière le processus, les familles de sels et leurs fenêtres de température, une comparaison côte à côte avec les fours sous vide et à atmosphère, les coûts cachés qui n'apparaissent jamais dans un devis et la routine de maintenance qui maintient un bain en vie.
Que se passe-t-il dans un bain de sel fondu
Un bain de sel est une marmite chauffée de sel fondu, généralement un mélange à base de nitrate, de nitrite, de chlorure ou de cyanure, qui transfère la chaleur à la pièce par contact direct avec un liquide. Parce que la pièce n’est jamais exposée à l’air en température, il n’y a ni tartre ni décarburation sur la surface, ni atmosphère protectrice à équilibrer.
Le transfert de chaleur est limité par la pièce et non par le four
Le sel fondu a une densité proche de 1,8 à 2,0 g/cm3 avec une grande capacité thermique volumétrique, de sorte que le bain se comporte comme un réservoir thermique plutôt que comme un flux d'air. Son coefficient de convection contre l'acier est d'un à deux ordres de grandeur supérieur à celui d'un four à atmosphère circulante. La surface de la pièce atteint presque immédiatement la température du bain et le temps restant est réglé par conduction à travers la section. Une section de 25 mm nécessitant 40 minutes sous vide peut nécessiter 3 à 4 minutes dans le sel.
- Uniformité de la température : avec agitation, un bain bien entretenu maintient la charge entre environ ±3 et ±5 °C, ce qui permet des fenêtres d'austénitisation étroites et des profondeurs de boîtier reproductibles.
- Pas d'oxydation ni de décarburation : le liquide exclut l'air, les surfaces usinées laissent donc le bain propre et prêt pour l'opération suivante.
- Maintien isotherme : un deuxième bain à 200 à 350 °C permet une martempérisation ou une austempérisation jusqu'à la fin de la transformation à une température.
- Support flottant : le liquide porte la pièce, réduisant ainsi l'affaissement provoqué par la gravité dans les pièces longues ou fines.
Faire correspondre la chimie du sel à la fenêtre de température
Tableau 1 : Familles de sels utilisées en traitement thermique industriel, regroupées par température de travail.
Le choix du sel n’est pas interchangeable. Les sels de nitrate et de nitrite se décomposent au-dessus d'environ 600 °C et peuvent réagir violemment avec certains métaux et matières organiques ; les sels de chlorure absorbent l'humidité et doivent être démarrés lentement ; les sels cyanurés nécessitent une ventilation dédiée, un outillage séparé et un traitement contrôlé des déchets. Faire couler le mauvais sel à la mauvaise température est un incident de sécurité et non un problème de qualité.
Bain de sel, vide et atmosphère : une comparaison pratique
Tableau 2 : Gammes industrielles typiques pour une section de 25 mm ; les valeurs exactes dépendent de l'alliage, du chargement et de l'état de l'équipement.
Le modèle est cohérent. Le sel gagne en termes de vitesse, d'uniformité et de contrôle de la distorsion, et perd en termes de gestion chimique et de traitement des déchets. L'aspirateur gagne en propreté pour les pièces épaisses et de grande valeur mais chauffe lentement. Les fours à atmosphère se situent au milieu et restent la voie la moins chère pour tremper ou recuire de grands volumes où une légère oxydation de surface est tolérable.
Métriques cachées : échauffement, entraînement et dérive chimique
1.0
Bain de sel
3.0
Lit fluidisé
5.0
Ambiance
8.0
Vide
Figure 1 : Indice de temps de chauffe relatif pour une section de 25 mm, bain de sel = 1,0.
Le temps de chauffe est la mesure visible. Le drag-out est le plus coûteux. Chaque pièce sortant du bain transporte du sel à sa surface, généralement de quelques grammes à quelques dizaines de grammes, et ce sel finit dans l'eau de rinçage, dans le réservoir de trempe ou sur le sol. Sur une année, l'entraînement constitue généralement la ligne de consommation de sel la plus importante du budget, supérieure aux pertes par évaporation, et elle augmente progressivement avec la complexité des pièces.
La chimie du bain dérive également. Les bains de nitrate accumulent du carbonate en vieillissant, ce qui augmente le point de fusion et abaisse la température maximale utilisable. Les bains de chlorure collectent les oxydes et les boues qui isolent les éléments chauffants et créent une stratification de température. La plupart des magasins analysent le bain une fois par semaine ou tous les quinze jours et décantent les boues une fois par mois ; sauter cette routine apparaît comme une profondeur de cas irrégulière bien avant qu'elle n'apparaisse comme une pièce défaillante.
Où les bains de sel sont encore spécifiés
Outillage et matrice : 34 %
Composants aérospatiaux : 22 %
Groupe motopropulseur automobile : 18 %
Instruments médicaux : 12%
Énergie et équipement lourd : 8%
Autre : 6%
Figure 2 : Répartition approximative de l'utilisation du procédé au sel fondu sur les marchés finaux.
La distribution prend tout son sens une fois que la distorsion et l'épaisseur de la section sont considérées ensemble. Le travail à l'outillage et à la matrice implique des sections fines et de haute dureté où le redressage est coûteux. Les pièces aérospatiales et automobiles comportent des tolérances dimensionnelles strictes et des fenêtres de processus documentées. Les applications médicales et énergétiques utilisent le sel principalement pour la nitruration liquide, où le bain sert également de milieu de cémentation plutôt que de simple moyen de chauffage.
Remboursement, sélection et processus d'achat en cinq étapes
Une ligne de sel est rentable grâce à la réduction des déchets et à la durée du cycle. Si un atelier redresse aujourd'hui 5 % de ses arbres longs et ramène ce chiffre en dessous de 1 % avec un procédé isotherme au sel, l'économie couvre généralement un bain de nitrate dans un délai de 18 à 30 mois. Si la déformation n’est pas un problème et que les sections sont épaisses, le sel est rarement rentable.
- Fixez d'abord la fenêtre de température. Déterminer la température exacte d'austénitisation, de trempe ou de nitruration et le temps de maintien ; cela réduit la famille du sel avant qu'un équipement ne soit cité.
- Faites correspondre le sel, puis dimensionnez le pot. La taille du pot suit la charge la plus importante et non la charge moyenne. Un chargement supérieur à environ 30 à 40 % de la masse du bain par parties entraînera un affaissement de la température et un allongement du cycle de manière imprévisible.
- Décidez de l'agitation et d'un deuxième bain. L'agitation offre une uniformité de ±3 à ±5 °C ; un deuxième bain, plus petit, permet la trempe et la trempe.
- Prévoir du matériel de préchauffage et de post-rinçage. L'humidité sur les pièces provoque de violentes éclaboussures dans un bain chaud, et le sel résiduel doit être rincé et séché des trous borgnes et des filetages.
- Budgétisez le flux de déchets dès le premier jour. Les déchets de sel contenant du cyanure ne peuvent pas être acheminés vers une usine de traitement municipale ; la chloration alcaline ou l'élimination autorisée sont un coût récurrent et non un projet ponctuel.
Pour les ateliers qui décident que le fardeau de la chimie n'en vaut pas la peine, une voie sous atmosphère contrôlée utilisant des série de fours à haute température l'équipement couvre le revenu, le préchauffage et de nombreuses étapes de cémentation sans inventaire de sel fondu ni permis de déchets.
 Fonction minuterie Four à atmosphère sous vide Vide atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Voir le produit →
Maintenance, sécurité et conformité
Soins de routine du bain
- Analysez la chimie du sel chaque semaine : teneur en carbonate dans les bains de nitrate, teneur en cyanate dans les sels de nitruration et humidité dans les chlorures.
- Écumez les boues et les scories avant qu’elles n’atteignent les éléments chauffants et tenez un journal écrit des ajouts de sel et des dates de décantation.
- N'ajoutez jamais de sel froid ou d'outils mouillés dans un bain courant ; chargez lentement sur le bord et laissez la matière fondue se stabiliser avant de charger les pièces.
- Couvrez le bain lorsqu'il est inactif pour réduire les pertes d'énergie et limiter l'absorption d'humidité pendant la nuit.
Séchage des pièces avant et après le bain
L’humidité est la cause la plus fréquente d’une éruption de bain de sel. L'eau emprisonnée dans un trou borgne ou un alésage fileté se transforme instantanément en vapeur à 500 °C et rejette le sel hors du pot. Il en va de même pour les appareils humides, les thermocouples humides et les pièces froides amenées dans une pièce humide. Une étuve de séchage de haute précision est l'outil standard pour cette étape, maintenant les pièces entre 120 et 150 °C jusqu'à ce qu'il ne reste plus d'humidité mesurable.
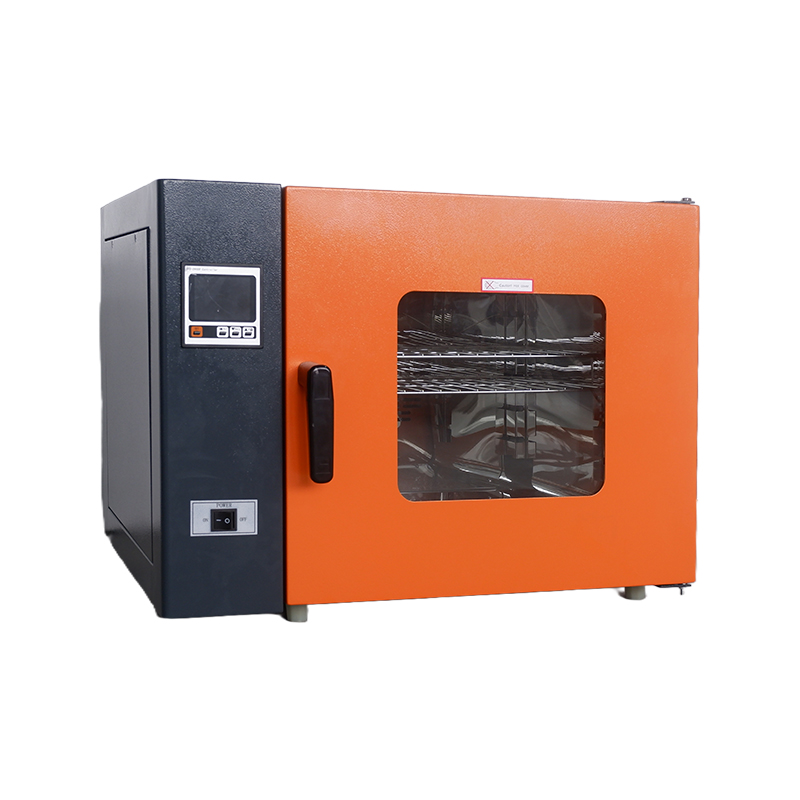 Étuve de séchage haute précision, haute fiabilité, 200 ℃ Les étuves de séchage de précision, en tant qu'équipement de traitement thermique de précision, constituent un équipement de base indispensable dans les systèmes de recherche industrielle et scientifique modernes. Leur principe fondamental... Voir le produit →
Après traitement, les pièces sortent du bain recouvertes de sel. Un rinçage à l’eau tiède en élimine la majeure partie ; le reste se cache dans des cavités et des fils. Une étuve de séchage sous vide élimine cette humidité résiduelle à basse température, ce qui empêche la corrosion éclair et empêche les restes de sel de se réhydrater sur les surfaces usinées.
 Four de séchage sous vide flexible et pratique d'apparence exquise Ce produit présente une conception verticale sur pied, intégrant efficacement la pompe à vide et la chambre de travail dans une structure unique et compacte. Cela élimine... Voir le produit →
Conformité et documentation
Les fours à sel relèvent des mêmes cadres de pyrométrie et de qualité que tout autre équipement de traitement thermique : AMS 2750 pour l'aérospatiale, CQI-9 pour l'automobile, NADCAP pour les procédés spéciaux et ISO 9001 pour la gestion générale de la qualité. Attendez-vous à des enquêtes trimestrielles sur l'uniformité de la température et à des contrôles mensuels des instruments de contrôle et d'enregistrement, ainsi qu'à des enregistrements d'extraction de fumées et à des manifestes de déchets pour les matériaux contenant du nitrate ou du cyanure. Les magasins qui achètent des équipements de sécurité uniquement sur la base du prix découvrent généralement le coût réel plus tard ; le même schéma apparaît dans toutes les catégories de matériel de protection, y compris équipement antidéflagrant pour zones dangereuses .
Le traitement thermique par bain de sel est un outil ciblé et non une solution générale. Il offre des taux de chauffage, une uniformité et un contrôle isotherme qu'aucune fournaise à gaz n'égale, et en échange, il demande une chimie du sel disciplinée, un contrôle de l'humidité, une ventilation et un plan de gestion des déchets. Si vos pièces sont fines, vos cibles de distorsion sont serrées et vos volumes justifient la chimie, le processus tiendra sa place sur le terrain pendant des décennies. Si ce n’est pas le cas, un système de vide ou d’atmosphère correctement dimensionné sera moins cher à exploiter et beaucoup plus facile à remettre à l’équipe suivante. Décidez avec l'épaisseur de la section et le taux de rebut devant vous, et non avec le prix d'achat.
Envoyer un message
Produits recommandés
Les produits fournis par des entreprises célèbres jouissent d’une grande confiance auprès des utilisateurs.


- CONTACTER
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- PRODUIT
-
- Série d'étuves de séchage
- Série de boîtes sous vide
- Série antidéflagrante
- Série de fours à haute température
- Série d'incubateurs
- Série de chambres d'essai
- Autres séries
- Four de séchage à air pulsé
- Four à résistance
- Four à tube sous vide
- Incubateur de moisissures
- Four à atmosphère sous vide
- Incubateur biochimique
- Incubateur de dioxyde de carbone
- Four de séchage sous vide antidéflagrant
- Chambre d'essai à haute et basse température
- LIEN RAPIDE
- Accueil
- Produits
- À propos de nous
- Fabrication
- Projet
- Actualités
- Contacter
- MOBILE
Droits d'auteur ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Tous droits réservés. Fabricants d'équipements de laboratoire

 Retour en haut
